


Los equipos de manipulación de polvos farmacéuticos suelen fallar entre la transferencia y la dosificación cuando el polvo, la ruta de contención y el alimentador se especifican como elementos separados en lugar de como un sistema controlado.Una línea de transferencia de vacío puede mover material con éxito pero dejar una zona de alimentación compactada, aireada o segregada. Un recolector de polvo puede mantener la habitación más limpia mientras un punto de carga abierto aún rompe el límite de contención previsto. Un dispositivo dosificador puede calibrarse correctamente cuando está vacío y luego desviarse una vez que su tolva recibe polvo con un estado a granel diferente. La respuesta práctica es verificar cada transferencia: contenedor de origen a transferencia, transferencia al receptor, receptor a la tolva, tolva al alimentador y alimentador a la siguiente unidad de operación.
Este artículo aborda el manejo del polvo seco-antes de mezclarlo, formar tabletas, encapsularlo o llenarlo en paquetes. No sustituye a una evaluación de exposición basada en la salud-, una revisión de los peligros del polvo-, una estrategia de validación-de limpieza o un POE aprobado del sitio. La configuración aplicable depende del material, el tamaño del lote, la necesidad de control de exposición-, el equipo, los servicios públicos y las condiciones de proceso validadas.
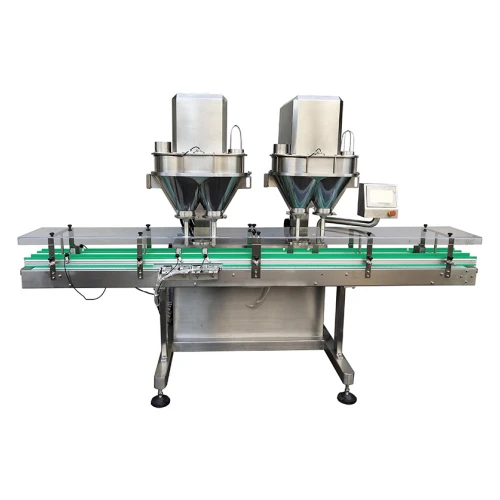
Ejemplo de equipo de dosificación aguas abajo. La ruta de transferencia, el comportamiento de llenado de la tolva y el límite de limpieza aún requieren una verificación específica del proyecto-. Fuente de la imagen:Máquina llenadora automática de polvo con barrena SED Pharma.
Comience con la pregunta del proceso, no con una lista de máquinas.
El "bucle cerrado-" es útil sólo cuando describe un límite real y comprobable. En un sistema de manipulación de polvo farmacéutico, ese límite puede incluir el tambor o bolsa fuente, el método de conexión, la manguera de transporte, el receptor, el filtro, la válvula de descarga, el contenedor intermedio, la tolva de alimentación y el dispositivo dosificador. El camino está tan controlado como su apertura menos-controlada: carga, cambio de filtro, muestreo, descarga, limpieza o intervención manual.
Esa distinción separa este tema de unselección de mezclador de polvo. Una batidora se ocupa de la preparación de la mezcla; El manejo del polvo farmacéutico aborda si el material preparado llega a la siguiente operación sin pérdidas inaceptables, oportunidades de contaminación, segregación, liberación de polvo o alteración de la dosis. Asimismo, un llenador de paquetes no es un sistema de manipulación completo. La visión general existente de¿Qué hace una máquina llenadora de polvo?es una referencia útil aguas abajo, pero su función de dosificación comienza después de que el polvo entrante ya ha sido transferido y acondicionado en la tolva.
Donde la transferencia de circuito cerrado-, el control de polvo y la dosificación se desconectan
La mayoría de los síntomas no son causas fundamentales. Por ejemplo, una tendencia de variación de peso puede originarse en cambios-en el nivel de la tolva de alimento, des-desaireación del polvo, segregación durante la transferencia, tiempos de llenado inconsistentes, puentes, resistencia del filtro o el propio alimentador. La siguiente tabla es una herramienta de clasificación, no una decisión de liberación. Confirmar los cambios a través del proceso de evaluación y validación aprobado del sitio.
| Síntoma observado | Posible mecanismo | Primera prueba de confirmación | Siguiente acción controlada |
|---|---|---|---|
| Aparece polvo al cargar o desconectar | El límite de contención física está abierto, mal asentado o no equilibrado con la extracción. | Observe la secuencia de conexión y documente dónde se ve polvo; comprobar sellos, abrazaderas y estado de extracción. | Revise el diseño de la conexión y la secuencia operativa antes de aumentar la extracción o cambiar la configuración. |
| La velocidad de transferencia se ralentiza o se detiene de forma intermitente | Puenteo, restricción de manguera, carga de filtro, recogida insuficiente o descarga de fuente inestable. | Tiempo de transferencia de tendencias y nivel del receptor frente al lote de material, ruta de la manguera, condición del filtro y nivel de fuente. | Pruebe una variable a la vez utilizando material representativo; no asuma que el nivel de vacío por sí solo es la causa. |
| La salida medida cambia después de rellenar la tolva | Se modificó el estado del volumen, la aireación, la presión de cabeza, la segregación o una condición de entrada del alimentador no-repetible. | Compare el comportamiento de alimentación y la producción medida antes, durante y después de una recarga controlada. | Establezca una estrategia de recarga basada-en evidencia y verifique el alimentador en todo su rango de nivel de tolva de trabajo-. |
| Restos de material en un receptor o tolva | Fricción en la pared, polvo cohesivo, geometría desfavorable, influencia del aire o asistencia de descarga insuficiente. | Inspeccionar la ubicación de los residuos después de una descarga representativa; distinguir entre un atraco-y un tacón operativo aceptable. | Revisar juntos la geometría del recipiente y la salida, el acondicionamiento del material y las implicaciones de la limpieza. |
| El polvo de la habitación parece controlado, pero la producción aún varía | La extracción puede capturar el polvo en el aire sin resolver la variación de -flujo de material o de entrada del alimentador-. | Separe las observaciones ambientales de los datos de-peso y flujo de materiales- de salida. | Trate el rendimiento de contención y el rendimiento de dosificación como requisitos vinculados pero verificados por separado. |
El control del polvo es un problema de límites-y-de recuperación
Un filtro, un recolector de polvo o un punto de extracción local pueden ser parte de la solución, pero no cierra automáticamente la ruta del polvo. El control del polvo comienza con la reducción de las aberturas no controladas y la definición de cómo se gestionan el aire desplazado, los finos y el material retenido. También requiere saber dónde se abre intencionalmente el sistema para carga, muestreo, limpieza, inspección y servicio de filtrado.
Haga preguntas prácticas en cada interfaz. ¿La conexión de transferencia es mecánicamente repetible? ¿Qué sucede con el aire desplazado mientras se llena el receptor? ¿El ciclo de limpieza del filtro-cambia la condición del polvo o el patrón de descarga? ¿Dónde puede asentarse el material durante una parada? ¿Cómo se inspeccionan y limpian esos residuos? Si el material tiene un requisito de control de exposición-más alto o presenta un riesgo de polvo, estas preguntas deben incluirse en la evaluación de riesgos formal en lugar de responderse mediante una afirmación genérica del equipo.
Por ejemplo, un receptor de vacío puede ayudar a mover el polvo a un mezclador o alimentador, pero su idoneidad depende de la fuente de descarga, el recorrido de la manguera, la disposición de filtración, la descarga del receptor y el plan de limpieza. Utilice un relevanteMezclador tipo V-con capacidad de alimentación-por vacíocomo un punto de discusión-a nivel de producto, no como prueba de que cada polvo se puede transferir o contener de la misma manera.
La dosificación comienza en la entrada del alimentador.
El rendimiento de la dosificación a menudo se trata como una característica del sinfín, el tornillo, la válvula o la báscula. En la práctica, el dispositivo dosificador sólo ve el estado del material que se le presenta. Los cambios en la densidad aparente, la distribución del tamaño de las partículas-, la respuesta a la humedad, el comportamiento electrostático, el aire arrastrado, el nivel de la tolva y el patrón de llenado pueden cambiar esa condición de entrada. Por lo tanto, un alimentador puede pasar una verificación estática y aún mostrar una tendencia del proceso después de repetidos ciclos de transferencia-y-recarga.
Un plan de prueba sólido mide la producción durante la secuencia operativa real, no solo una breve ejecución después de la configuración. Debe incluir arranque, funcionamiento normal, niveles mínimos y máximos previstos de la tolva, al menos una recarga representativa, paradas normales y reinicio cuando sea relevante. Utilizar el método analítico y de muestreo aprobado para el producto; el objetivo es mostrar si la ruta de transferencia cambia el estado del material o el comportamiento de salida, no simplemente si se puede introducir un valor nominal.
Cuando el destino es el llenado del contenedor, unmáquina llenadora automática de polvo de barrenapuede proporcionar la función de dosificación, pero la tolva aguas arriba, la lógica de recarga y la ruta del polvo siguen siendo parte de la cuestión del rendimiento. En el caso de los productos granulados-húmedos, las transferencias ascendentes merecen la misma atención; ver el artículo relacionado sobreEquipo de granulación húmeda desde transferencia de alto-cizallamiento a transferencia de lecho fluido-.
Diseño de medición ilustrativo para la producción antes, durante y después del llenado de la tolva. Una línea de tendencia esquemática muestra la producción medida estable antes del llenado, un posible cambio durante el llenado y un período de medición de estabilización posterior-al llenado separado. No son datos de producto ni un límite de aceptación. Salida medida Tiempo/secuencia de muestra Antes de la recarga Durante la recarga Después de la estabilización Establecer la línea base Registrar el evento de recarga Confirmar la recuperaciónDiseño de medidas ilustrativo únicamente.Estos no son datos del producto, una curva de rendimiento típica o un criterio de aceptación. Trace la salida medida real e identifique el inicio/final de la recarga, el nivel de la tolva y cualquier cambio de configuración. Un cambio debería desencadenar una investigación de las condiciones de entrada y transferencia del alimentador antes de cambiar la configuración de medición.
Una ruta de verificación de seis-pasos para sistemas de manipulación de polvo
- Dibuja el camino material real.Incluya el contenedor de origen, el tipo de conexión, la línea de transferencia, el receptor, el filtro, la descarga, el recipiente de bodega, el alimentador y el destino. Agregue intervenciones del operador y pausas para la limpieza.
- Definir la evidencia material.Registre los atributos que se sabe que afectan la transferencia y la alimentación, como el comportamiento del flujo, la condición del volumen, las características de las partículas, la sensibilidad a la humedad y las observaciones electrostáticas. No sustituya una descripción genérica del polvo por datos representativos del material.
- Establecer límites de contención y limpieza.Identifique las aberturas, las rutas de aire-desplazadas, el servicio de filtrado, la ruta de recuperación de polvo-, las ubicaciones de los residuos y el método de limpieza propuesto. Escalar las preguntas sobre el control de la exposición-o el polvo-al responsable de la evaluación del sitio.
- Pruebe la transferencia en sí.Observe la descarga de la fuente, el comportamiento de la línea, el llenado y la descarga del receptor en ciclos representativos. Capture interrupciones, residuos y puntos de liberación visibles en lugar de solo el tiempo de transferencia promedio.
- Pruebe el alimentador mediante recarga.Correlacione la producción medida con el nivel de la tolva y los eventos de recarga. Si la salida cambia, investigue la condición de entrada antes de cambiar la configuración del alimentador.
- Documente la decisión y la propiedad.Indique lo demostrado, lo que queda por verificar, los límites de operación, responsabilidad de limpieza, interfaz de extracción y autoridad de aceptación. Los cambios que afectan la calidad del producto o el estado de validación requieren la ruta de control de cambios-aprobada.
Datos de registro mínimos establecidos para una transferencia-a-verificación de dosificación
Una prueba no necesita una nota genérica de "aprobado/reprobado". Registre suficiente evidencia para comparar el estado del material, el evento de transferencia y la respuesta de salida. Los campos de datos exactos, el plan de muestreo, el método analítico y los criterios de aceptación siguen siendo específicos del producto- y del sitio-.
| grupo de registro | Información mínima a capturar | Por qué es importante |
|---|---|---|
| Contexto de material y lote | Identificador de material/lote, estado de la formulación, flujo relevante o observaciones de la condición-a granel, condición-del contenedor de origen. | Separa un efecto de cambio-de polvo de un efecto de cambio-de equipo. |
| Configuración del equipo | ID de equipos y herramientas, ruta de transferencia, estado del receptor/filtro, configuración del alimentador, receta activa o configuraciones aprobadas. | Hace que el resultado sea rastreable hasta la configuración real probada. |
| Evento de transferencia y recarga | Horas de inicio/finalización, nivel de fuente y tolva cuando estén disponibles, interrupciones, intervención de conexión o filtro, residuos visibles o observación de liberación. | Vincula el comportamiento de salida con el evento que puede haber alterado las condiciones de entrada. |
| Evidencia de salida | Secuencia de muestras antes/durante/después de la recarga, producción medida, método de prueba, observaciones repetidas y cualquier resultado rechazado o excluido con su justificación. | Muestra si el cambio observado es repetible y representativo. |
| Decisión y escalada | Revisor, referencia de control de desviación/cambio-cuando corresponda, conclusión, próxima prueba o acción correctiva aprobada. | Preserva la propiedad de las decisiones; no sustituye el registro de calidad del sitio. |
Base de evidencia para el enfoque de verificación
La lógica anterior se basa deliberadamente-en evidencia y no en una recomendación de configuración fija. FDAValidación de procesos: principios y prácticas generalesdescribe un plan de muestreo en términos de puntos de muestreo, número de muestras y frecuencia, y enfatiza que las muestras deben representar el lote. EsPreguntas y respuestas sobre los controles-de proceso y producción cGMPTambién señala que el muestreo-ladrón de polvo puede alterar el lecho de polvo e introducir segregación u otros errores de muestreo. Es por eso que un resultado aparente en-recipiente no debe tratarse como prueba de transferencia aguas abajo y rendimiento de alimentación.
PCI Q8(R2)enmarca la pregunta de ingeniería relevante: identificar a través del conocimiento previo, la experimentación y la evaluación de riesgos los atributos del material y los parámetros del proceso que pueden afectar los atributos críticos de calidad, luego establecer una estrategia de control adecuada. El conjunto de registros y la ruta de seis-pasos son una forma práctica de estructurar esa investigación; no establecen un protocolo de validación universal ni un límite de aceptación.
Qué incluir en una discusión inicial sobre equipos o URS
Las solicitudes útiles para equipos de manipulación de polvo a granel describen el proceso en lugar de simplemente nombrar una máquina. Proporcione la forma de dosificación, el estado del polvo o gránulo, el rango de lote, el origen y el destino, el rendimiento deseado, los formatos de los contenedores, las observaciones conocidas de flujo u polvo, las expectativas de limpieza/cambio, los servicios públicos disponibles y el nivel de recinto previsto. Identifique si el proyecto es una nueva línea, una mejora o una conexión entre equipos existentes, porque las interfaces mecánicas, eléctricas y de extracción de polvo-pueden determinar la ruta viable.
SED Pharma puede utilizar esa información para enmarcar una discusión inicial sobre el equipo en torno a la ruta del material: qué transferencias necesitan una revisión más detallada, qué elementos pueden necesitar evidencia de prueba y dónde las instalaciones del comprador o el equipo de validación deben retener las decisiones de diseño. Esto es más útil que elegir un transportador, receptor o llenador de forma independiente y descubrir espacios en la interfaz durante la instalación.
Preguntas frecuentes
¿La transferencia por vacío es siempre la mejor opción para la manipulación de polvos farmacéuticos?
No. Puede ser apropiado para algunas rutas de polvo, pero la idoneidad depende del comportamiento del material, la distancia de transferencia, el diseño de la fuente y el receptor, las necesidades de contención, el método de limpieza y el proceso posterior. Pruebe el material representativo y evalúe el camino completo.
¿La extracción de polvo soluciona la contención?
No. La extracción puede gestionar el polvo en suspensión, pero la contención también depende del límite físico, el método de conexión, la secuencia operativa y las tareas de limpieza y mantenimiento. Un sistema debe evaluarse en sus aperturas e intervenciones normales.
¿Por qué puede cambiar la dosificación después de rellenar la tolva?
La recarga puede cambiar la aireación del polvo, el empaque, la segregación o la presión y el nivel de material en la entrada del alimentador. Verifique la producción antes, durante y después de recargas representativas en lugar de asumir que el dispositivo dosificador es el único culpable.
¿Qué se debe probar antes de finalizar un sistema de manipulación?
Como mínimo, pruebe toda la ruta de transferencia prevista con material representativo, incluida la descarga normal, el llenado, la parada/reinicio, la observación de residuos, las interfaces de control de polvo-y el comportamiento de dosificación posterior. El protocolo exacto pertenece al proyecto aprobado y al marco de calidad.
Revise su ruta de polvo antes de seleccionar equipos individuales
Envíe a SED Pharma la descripción de su material, equipo de origen y destino, lote o objetivo de rendimiento, observaciones de flujo o polvo conocidas, ruta de transferencia actual y condiciones de limpieza/contención requeridas. Podemos ayudar a identificar las transferencias que necesitan pruebas del juicio y las lagunas de información que deben cerrarse antes de una investigación sobre el equipo.
Solicitar una revisión técnica Explorar SED Pharma