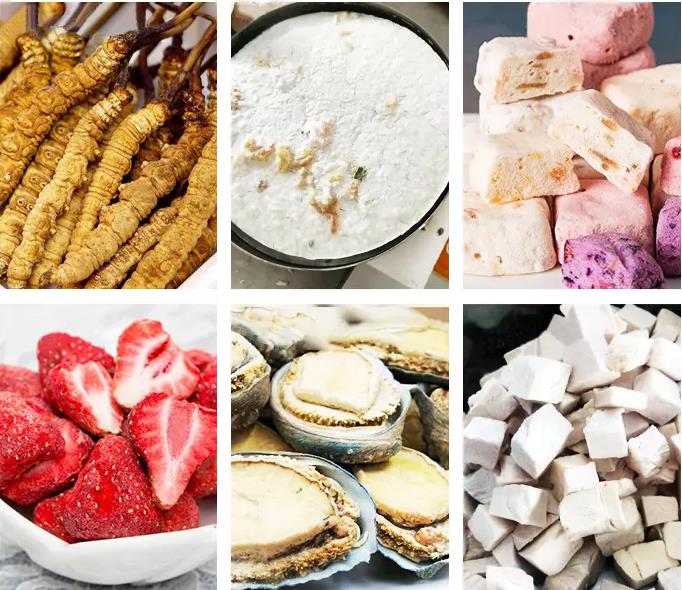
La apariencia de los productos liofilizados es buena en color uniforme, poros densos, manteniendo el volumen y las propiedades antes del liofilizado y formando una estructura de bloque esponjoso.
A veces, el producto se ve bien antes de que salga de la caja, y luego hay vacíos y piezas poco después de que sale de la caja.
La razón principal es que el producto no está completamente seco y todavía hay cristales de hielo. Una vez que el producto está fuera de la caja, la temperatura y la presión del producto están por encima del punto eutéctico.
El hielo se derrite y se convierte en agua, y el agua es absorbida por la materia seca circundante, lo que da como resultado una contracción por vacío. Secado incompleto significa que el tiempo de secado no es lo suficientemente largo o la temperatura es demasiado baja, o ambas cosas;
de lo contrario, la velocidad de congelación es demasiado rápida, los granos son demasiado finos y la velocidad de sublimación se ralentiza; o la congelación no es completa; o el producto terminado no se sella después de la liofilización. Para absorber la humedad del aire y encogerse, se puede utilizar el método de llenado de nitrógeno.
Cuando el producto está fuera de la caja, tiene una estructura esquelética con un espacio grande o incluso una estructura similar a una pelusa. Una vez que el producto está fuera de la caja, el material de estructura similar a una pelusa se disipa rápidamente.
La razón es que la fórmula del producto contiene menos materia sólida y el agua libre se congela en hielo cuando se congela, ocupando un gran volumen, y los vacíos formados después de la sublimación también son grandes.
Los componentes útiles se dispersan con vapor de agua durante la sublimación, formando felpa. Absorberá el vapor de agua y desaparecerá cuando se encuentre con el aire. Debe resolverse agregando una cantidad adecuada de relleno.
Cuando el producto está fuera de la caja, aparecen defectos como hoyos de burbujas, contracción en seco, colapso y vacíos.
La razón es que la temperatura de congelación es demasiado alta o el tiempo es demasiado corto y el producto está completamente congelado; o la temperatura en la etapa de secado es demasiado alta y la presión es demasiado alta.
Causado por la fusión de algunos productos.
La sublimación al vacío se realiza antes de que se congele y la presión externa disminuye rápidamente para provocar el burbujeo; el producto fundido produce concentración de vapor y se contrae; algunos productos húmedos se calientan y se derriten violentamente, lo que derretirá el objeto seco y formará una cavidad para colapsar.
Por lo tanto, debe congelarse y la sublimación no puede exceder la temperatura eutéctica y la temperatura de desintegración del producto.
El color y los poros del producto son desiguales en la dirección de la profundidad. Debido al largo tiempo de almacenamiento después del envasado, se precipitan algunas sustancias en la solución o se precipitan los componentes insolubles.
Los factores que influyen en la apariencia del producto también incluyen la concentración de la solución y la velocidad de desgasificación. La concentración de la solución generalmente se controla entre 10 y 15 por ciento, y se deben agregar excipientes si la concentración es inferior al 5 por ciento.
Si la concentración es demasiado alta, se debe controlar el espesor, generalmente de 10 a 15 mm. Si la concentración de la solución es superior al 30 por ciento, el producto es propenso a encogerse, colapsarse y quedar incompleto.
Además, la superficie congelada primero se deshidrata durante el secado para formar una capa seca con una estructura densa, y el vapor de agua sublimado debajo escapa de los espacios entre las moléculas de la superficie seca.
En este momento, si la concentración de la solución es demasiado alta, la brecha entre las moléculas es pequeña, la ventilación es deficiente, la resistencia del paso del vapor de agua es grande y una gran cantidad de moléculas de agua no pueden escapar a tiempo.
y el tiempo de estancamiento en la capa de secado es largo, por lo que algunas de las drogas secas se vuelven gradualmente delicuescentes, lo que hará que el volumen del producto se encoja y la forma no esté llena o colapsada.
Si la concentración en peso del medicamento líquido es inferior al 4 por ciento, el medicamento se dispersará con el vapor de agua cuando se aplique el vacío; o se convertirá en una estructura suelta similar a una pelusa después del secado. en una forma hueca. Otra situación es que la concentración del medicamento líquido es demasiado baja, lo que hace que el producto se suelte y sea fácil de atraer la humedad.
Al mismo tiempo, debido a que el área de superficie específica es demasiado grande, el producto se encoge fácilmente y la resistencia mecánica del producto seco es demasiado baja. Una vez vibrado, se dispersará en polvo y se adherirá a la pared de la botella. .
En el proceso de liofilización, si el espesor del medicamento líquido es superior a 20 mm, el tiempo de secado se prolongará y la apariencia del producto tampoco será calificada.
Además, la velocidad de enfriamiento es rápida al comienzo de la congelación, por lo que el producto forma cristales finos, la densidad es grande, la resistencia a la sublimación es grande, el agua no se evapora fácilmente, el producto se delicuescerá gradualmente, dando como resultado un volumen contracción,
dando como resultado una forma incompleta o un bulto. Si la velocidad de congelación es demasiado lenta y los cristales de hielo crecen durante mucho tiempo, es probable que se produzca una concentración, lo que provocará la separación del fármaco y el disolvente y la estructura desigual del producto terminado.
Medidas: Diseñar racionalmente la formulación de la solución liofilizada. En general, la concentración en peso debe estar entre el 4 y el 25 por ciento, y la concentración debe estar entre el 10 y el 15 por ciento.
Si la concentración es inferior al 4 por ciento, se pueden agregar excipientes (como manitol, dextrano, lactosa, etc.) de manera adecuada. Si la concentración es alta, se debe controlar el espesor del producto liofilizado, o se debe reducir la concentración, y se debe usar un recipiente grande para llenar el medicamento líquido.
Durante el proceso de liofilización, se debe controlar la velocidad de enfriamiento para que disminuya entre 5 y 6 grados por hora. En la primera etapa de sublimación y secado, la temperatura del producto debe ser inferior al punto eutéctico, la temperatura no debe ser rápida y debe controlarse a unos 5 grados por hora.
Si el calentamiento es demasiado rápido, cuando el producto tiene mucha agua, la temperatura supera su punto eutéctico, lo que hará que el producto se derrita y parezca defectuoso.
En la etapa de sublimación de la segunda etapa, aunque el contenido de agua en el producto es bajo en este momento, la tasa de calentamiento se puede aumentar adecuadamente, pero la temperatura debe controlarse por debajo de la temperatura segura, de lo contrario, habrá aglomeración.
Además, la estanqueidad al aire del empaque del producto no es buena, y la apariencia o incluso la calidad interna no serán calificadas dentro del período de validez.
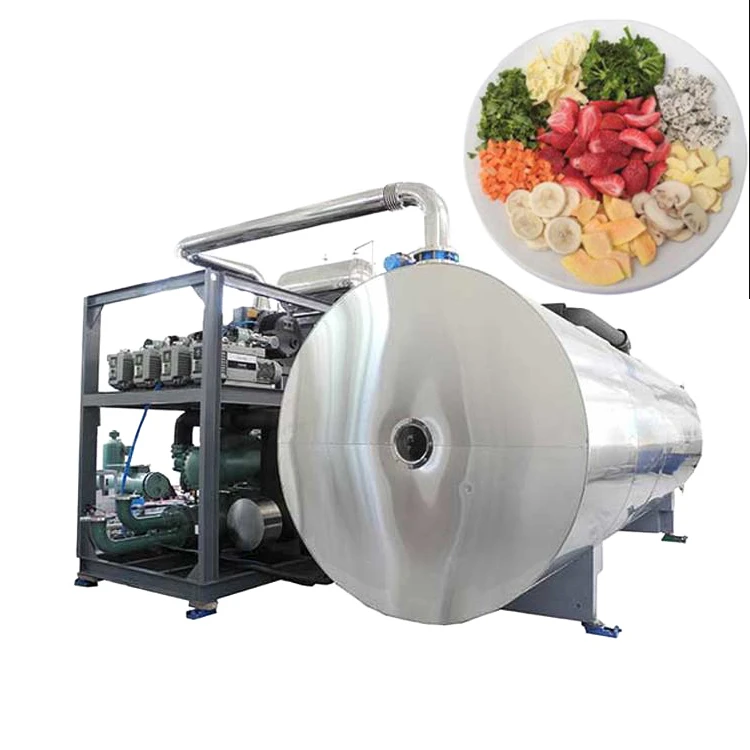
Aplicación de liofilizador